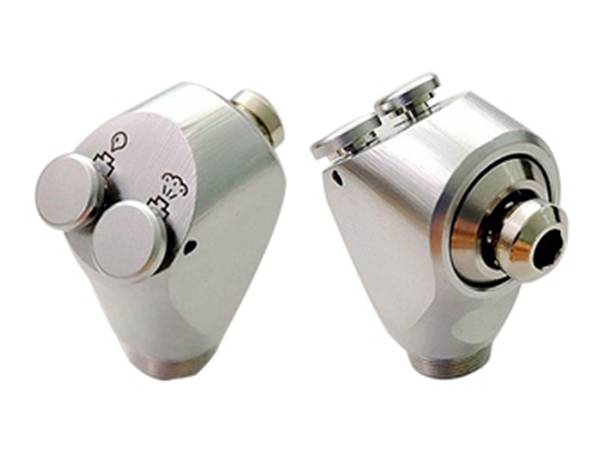
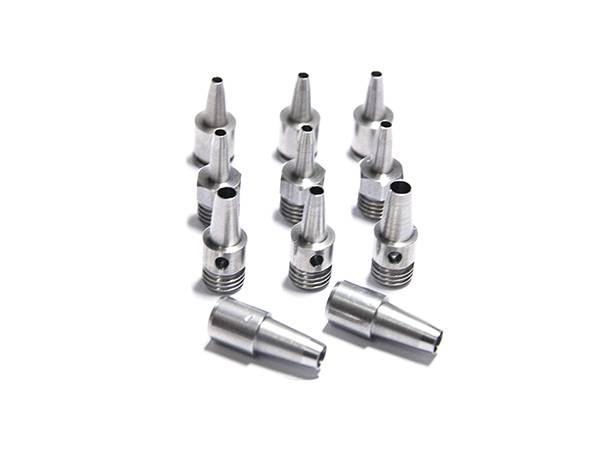
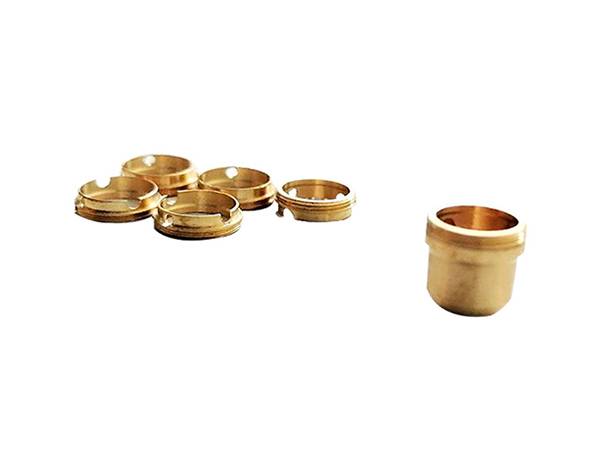
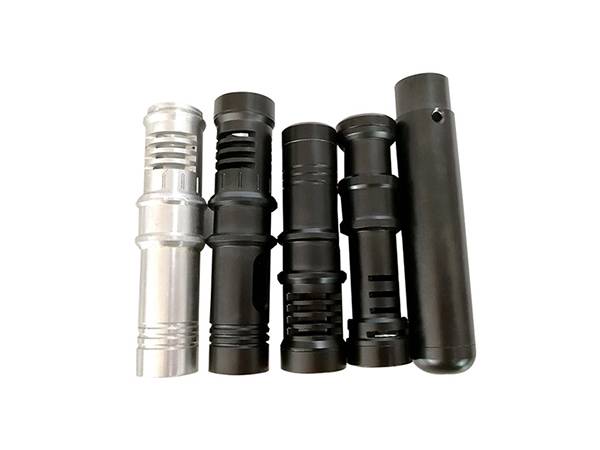
武汉五轴加工多用于精密壳体、工装模具、异形结构件生产,原材料成本高、刀具单价昂贵,一旦出现撞机、过切、尺寸超差、刀具非正常磨损,会产生高额损耗。武汉五轴加工结合精密钣金、机械结构件加工现场实操,从编程、工装、工艺、刀具、现场管理五大维度,梳理可落地的降损耗方案。
一、优化 CAM 编程与仿真校验,从源头规避过切、撞机损耗
编程是五轴加工损耗控制第一道关口,很多报废工件源于程序隐患。加工前必须完整开展机床实体仿真,全面检查主轴、刀柄、工件、工装之间的干涉,杜绝五轴联动姿态变化引发的撞刀。合理规划刀轴矢量变化,避免刀具急剧摆动产生冲击载荷;区分粗加工、半精加工、精加工余量,粗加工预留均匀余量,防止精加工余量忽大忽小导致崩刀。针对异形曲面采用分层切削策略,减少单次切削负荷;同时优化进退刀路径,优先采用斜向进刀、螺旋进刀,禁止垂直猛扎进材料,降低刀具崩损风险。程序正式上机前执行单段试运行,核对旋转轴行程极限,避免超行程触发故障造成工件报废。
二、标准化工装装夹方案,减少装夹变形与二次返工损耗
五轴工件装夹不合理极易产生振动、形变,最终引发尺寸超差报废。优先选用高精度零点定位工装,实现快速定位、重复定位,减少多次找正带来的误差。薄壁、异形零件合理规划夹持位置,控制夹持力大小,防止工件挤压变形;批量零件统一工装基准,减少频繁重新找正耗费工时,同时避免基准变动造成加工偏差。对于需要多面加工的工件,尽量优化工艺实现一次装夹完成多工序加工,减少二次拆装带来的累积误差。装夹完成后确认工件与旋转台、防护罩无干涉,避免旋转过程中摩擦磕碰,降低工件表面损伤报废概率。
三、匹配切削工艺参数,延长刀具寿命、降低耗材损耗
五轴刀具成本在生产损耗中占比较高,不合理的转速、进给、切深会加速刀具磨损甚至直接崩刀。依据工件材质(铝合金、钢件、不锈钢)、刀具材质设定稳定切削参数,杜绝盲目拉高参数追求加工速度。粗加工采用大切深、适中进给,精加工降低切削载荷,保证表面质量同时减缓磨损。持续运用微量润滑、油气冷却方案,充分带走切削热,避免高温造成刀具热磨损、工件热变形。同一批次零件尽量固定一套工艺参数,建立参数数据库,减少试切产生废料;及时观察切屑形态,一旦出现异常碎屑、异响,立刻停机排查,防止刀具持续破损划伤工件。
四、建立刀具全生命周期管理,严控刀具隐性损耗
很多工厂存在刀具混用、超期服役、随意丢弃的问题,持续增加耗材成本。建立刀具台账,分类管理球刀、圆鼻刀、平底刀,记录加工时长,设定刀具预警更换周期,不等到刀具严重磨损再停机。磨损轻微的刀具分级使用,磨损刀具安排粗加工,新刀具用于精加工,实现梯次利用。规范刀具装刀操作,保证刀具伸出长度适中,悬伸过长会引发振动,造成振纹、崩边。定期校准刀柄跳动,跳动超标会加剧刀具磨损,同时影响加工精度。报废刀具统一回收,可重磨刀具集中返修,减少全新刀具采购频次。
五、落实过程质检与设备日常维护,减少批量不良损耗
五轴机床精度直接决定成品良率,设备老化、间隙偏大容易持续产出不良品。坚持每日机床点检,检查旋转轴润滑、丝杠间隙、光栅清洁情况,定期开展精度补偿。执行首件检验制度,首件完成后完整检测三维尺寸,确认程序、工装、参数无误再批量投产,避免批量报废。加工过程中定时抽检,重点监控曲面轮廓度、位置度变化。操作人员规范操作习惯,禁止暴力操作、随意修改机床参数;做好车间温湿度管控,减少温度漂移带来的尺寸偏差。同步统计单件产品刀具损耗、工件报废数据,定期复盘不良原因,持续优化工艺,不断降低综合损耗。
武汉新诺原机电有限公司是一家从事武汉五金模具加工, 武汉四轴加工,,武汉五抽加工,武汉CNC数控机床加工,武汉五金零件加工,武汉精密模具加工,武汉机械零件加工,武汉车床加工的厂家,自营工厂价格优惠!
武汉五轴加工-【武汉新诺原五金模具加工】_从事武汉四轴加工
产品知识
2026-08-18
关键词:武汉五轴加工